Plastica Zero Difetti: Risolvi i difetti di stampaggio e blocca il loro ritorno
Basta scarti imprevisti, contestazioni e regolazioni a tentativi a bordo pressa: il metodo combinato tra tecnologia di processo e standardizzazione lean per stabilizzare la produzione ed eliminare le non conformità ricorrenti.
Richiedi Informazioni e Riserva il Tuo Posto Ora →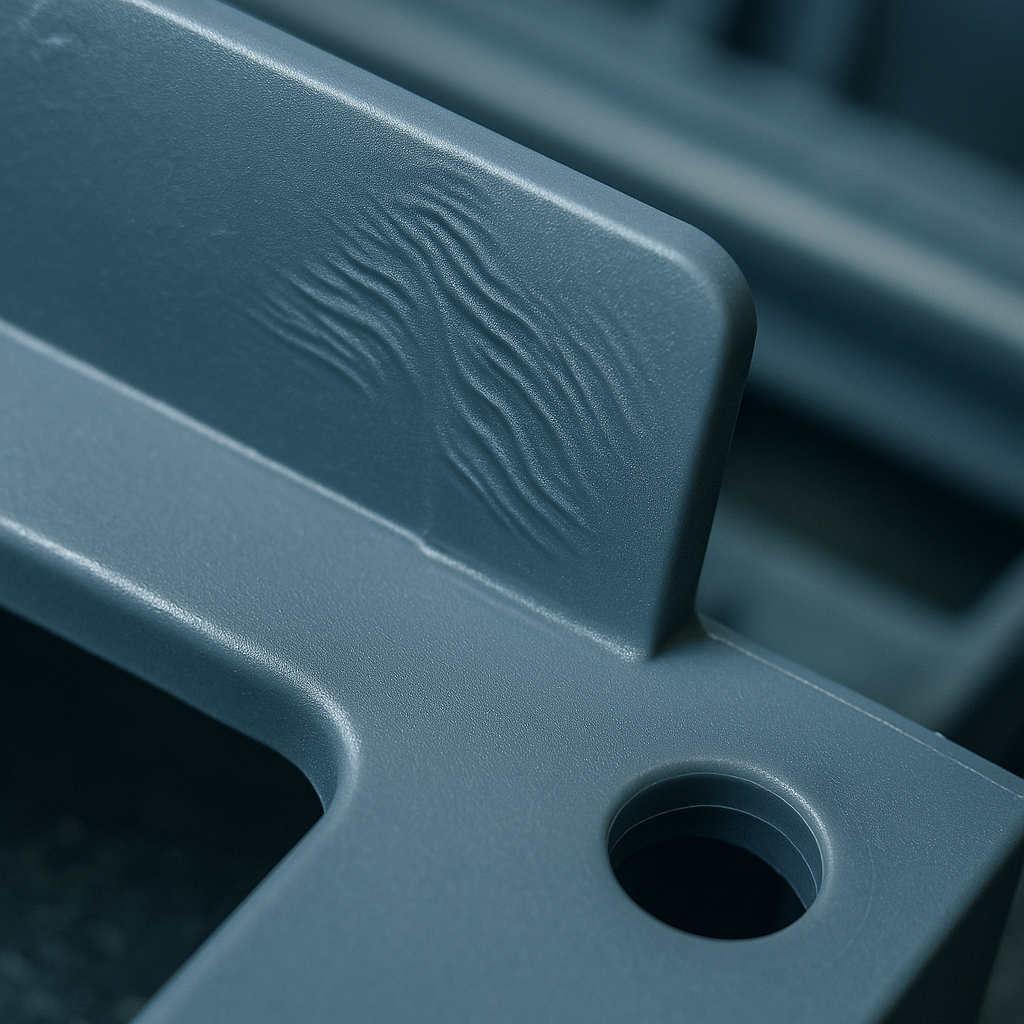
Perché risolvere un difetto una sola volta non basta a salvare i tuoi margini
In molti reparti di stampaggio a iniezione la soluzione delle non conformità è ancora affidata all'intuito del singolo capoturno: si modificano temperature o pressioni a tentativi finché il pezzo esce conforme. Poi, al cambio turno successivo, con un nuovo lotto di polimero o al riavvio del lunedì, il problema si ripresenta identico.
-
Stop alle tarature empiriche: Passa dall'approccio a tentativi a una diagnosi causale basata su parametri oggettivi e ripetibili.
-
Dalla testa del singolo allo standard: Formalizza la conoscenza tecnica in istruzioni e checklist affinché il processo sia stabile su tutti i turni.
-
Abbattimento del costo del non-qualità: Elimina il materiale rigranulato o gettato, i fermi linea per correzioni e i reclami dei clienti.
Le Criticità Risolte dal Metodo
Due Giornate Complementari: Dalla Tecnologia allo Standard
Una soluzione tecnica è efficace solo se diventa il modo standard di lavorare del reparto.
Risolvere le Difettosità di Stampaggio
Condotto da Irenko Dubrovich. Analisi tecnologica delle cause: interazione reologica tra polimero, stampo, condizioni termiche e dinamica della pressa per stabilire condizioni perfette.
Impedire il Ritorno dei Difetti
Condotto da Alessandro Grecu. Come trasferire i parametri validati in schede standard operative, controlli di primo pezzo e procedure d'escalation per blindare il risultato nel tempo.
Riconoscere
Mappatura analitica del difetto, raccolta dati oggettivi e separazione tra sintomo apparente e causa reale.
Correggere
Impostazione di prove mirate intervenendo su una variabile per volta, prevenendo derive ed effetti collaterali.
Standardizzare
Creazione delle schede parametri e istruzioni sintetiche a bordo pressa per i cambi turno e lotti.
Controllare
Definizione delle checklist di primo pezzo e frequenze di audit per verificare la stabilità nel lungo termine.
Programma Operativo dei Moduli
Modulo 1
Leggere il difetto e circoscrivere il problema
Classificazione delle difettosità estetiche, dimensionali e funzionali; differenza fra sintomo e causa; dati indispensabili da raccogliere prima di modificare qualsiasi parametro.
Modulo 2
Cause tecnologiche e interazioni di processo
Preparazione del materiale, plastificazione, dinamica di iniezione, commutazione, compattazione, raffreddamento e influenza termomeccanica di stampo e pressa.
Modulo 3
Diagnosticare e correggere in modo controllato
Metodologia scientifica di test: modifica isolata delle variabili, registrazione dei risultati e monitoraggio degli effetti collaterali indesiderati.
Modulo 4
Casi tecnici applicati su difetti ricorrenti
Analisi guidata su bave, risucchi, bruciature, linee di giunzione, deformazioni e riempimenti incompleti con relativi piani di verifica.
Modulo 5
Dal problema risolto alla conoscenza condivisa
Archiviazione delle condizioni validate: come evitare che una soluzione efficace rimanga confinata all'esperienza di un solo operatore.
Modulo 6
Standard di processo e istruzioni a bordo macchina
Realizzazione di schede parametri essenziali, checklist di avvio produzione e protocolli per passaggi di consegne rapidi e chiari.
Modulo 7
Prevenzione, primo pezzo e controllo ricorrenze
Verifiche proporzionate al rischio, piani di escalation per anomalie ripetute e indicatori chiave per monitorare l'indice di scarto.
Modulo 8
Esercitazione guidata: Costruzione della procedura di stabilizzazione
A partire da un caso tecnico affrontato, sviluppo pratico di una scheda operativa completa con parametri, verifiche e istruzioni correttive.
A chi si rivolge questa masterclass?
✓ È PERFETTO PER:
Direttori di Produzione, Responsabili Qualità, Tecnologi di Processo, Capi Reparto Stampaggio e Attrezzisti che vogliono passare dalle regolazioni "a occhio" a un protocollo tecnico rigoroso e standardizzato.
✕ NON È ADATTO PER:
Chi cerca un seminario puramente teorico o chi considera lo scarto e le continue regolazioni empiriche a bordo pressa come una fatalità inevitabile dello stampaggio.
Strumenti e Template Inclusi
Slide Complete
Documentazione tecnica e organizzativa dettagliata presentata durante le due giornate.
Scheda Difettosità
Modello operativo per tracciare il difetto, le condizioni rilevate e le prove effettuate.
Standard Operativo
Format riutilizzabile a bordo pressa per definire i parametri target e le tolleranze ammesse.
Checklist Verifica
Scheda controlli di avvio, primo pezzo e protocollo operativo per i passaggi di turno.
Due Competenze Complementari per un Risultato Completo
Irenko Dubrovich
Esperto tecnologo dello stampaggio termoplastico, opera direttamente sulle presse per individuare le cause fisiche e chimiche che generano non conformità estetiche e dimensionali.
Profilo LinkedIn ↗
Alessandro Grecu
Consulente di direzione e specialista lean per il settore manifatturiero. Trasforma le ottimizzazioni tecniche in procedure stabili, condivise e misurabili su scala aziendale.
Profilo LinkedIn ↗Contattaci per verificare le opportunità di copertura dei costi della masterclass tramite i fondi aziendali a cui aderisce la tua impresa. Ti supporteremo nella verifica dei requisiti.
Richiedi informazioni
Compila il modulo per ricevere la scheda dettagliata del corso, i costi di iscrizione e verificare le agevolazioni per i soci TMP o la Formazione Finanziata.